A remoção do cordão de solda interno de tubos soldados é um processo relativamente simples, mas que requer atenção a diversos detalhes que podem macular a imagem do fabricante, e ainda reduzir a margem de lucro.
CONDEMIR SILVA FILHO*
O aumento de demanda por tubos com remoção interna vem fazendo com que fabricantes procurem por informações sobre o desenvolvimento desse sistema para suas empresas.
Entretanto, é necessária uma reflexão sobre a capacitação dos fabricantes, além da avaliação da real necessidade desse processo demandada pelo mercado. Isso porque por trás desse processo aparentemente simples, há uma série de medidas e posturas que devem ser alcançadas pelo corpo operacional e comercial da empresa. Vamos explanar algumas delas a seguir.
O QUE É REMOÇÃO
Alguns clientes solicitam ao Departamento Comercial tubos com cordão de solda removido. Mas, o que é isso? Bem, remoção do cordão de solda é um termo inadequado. Na verdade, se remove o excesso do cordão de solda gerado na operação de solda contínua, mais comum no processo HFIW (solda por indução a alta frequência).
Há várias nomenclaturas no mercado brasileiro, entre elas:
- R&R (Rebarba Removida)
- CSR (Cordão de Solda Removido)
- RIR (Rebarba Interna Removida)
POR QUE REMOVER?
A operação de remover o excesso de cordão se restringe a aplicações específicas, nas quais o diâmetro interno do tubo é utilizado, ou nas quais rebarbas ou excessos internos prejudicam operações no cliente.
De saída, é importante que a superfície interna seja regular, sem que a operação de remoção afete a resistência do tubo na região da solda. Sem sulcos ou excessos.
Assim sendo, são esses os motivos de se produzir tubos RIR:
- Exigência da aplicação do cliente
- Encaixes na superfície interna (fabricação de buchas, anéis, cilindros hidráulicos e pneumáticos);
- Operações que utilizam a superfície interna para fixação (curvamento, posicionadores e gabaritos);
- Operações onde o cordão interno possa se soltar (usinagem, rosqueamento, galvanização); e
- Operações onde o cordão interno interfira no processo (trefilação).
- Exigência da aplicação de norma
A maioria das normas de tubos não obriga remover internamente – deixam para acordo com o cliente. Porém, algumas exigem:
- Eletrodutos (NBR 5597 / 5598) – restringe explicitamente as “rebarbas internas”;
- Condução (NBR 5590 e outras) – restringe indiretamente (limita Ø e espessura); e
- Tubos Industriais (NBR 5591/ EN10305) – restringe indiretamente (limita altura do cordão).
- Exigência do mercado
Embora não seja uma exigência formal, muito frequentemente o mercado fica mal-acostumado a receber produtos com rebarba interna removida, e passam a exigir essa característica, mesmo não sendo necessária. Por exemplo, os tubos soldados de condução que competem com os tubos sem costura. que obviamente não têm cordão de solda. Por outro lado, há um sem-número de aplicações não relacionadas aqui que justificam o fornecimento de tubos RIR!
COMO REMOVER?
A remoção do excesso de cordão de solda é uma operação de usinagem. Como é feita dentro de um contorno fechado (tubo), e em condições de temperatura e parâmetros de corte atípicos, comparados à usinagem comum, ela requer alguns cuidados especiais.
O esquema abaixo traz de forma simplificada como é uma instalação de ferramenta pneumática numa formadora de tubos:
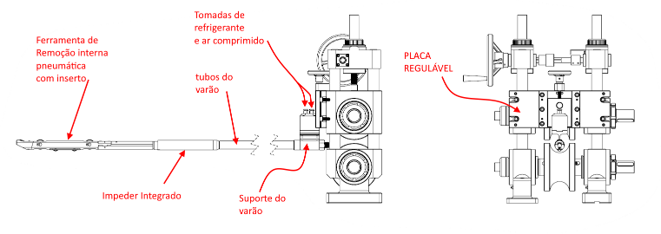
— IMAGEM ESQUEMA
Uma placa de fixação colocada no castelo da formadora sustenta o sistema. Ela permite ajustes a diversos diâmetros de tubo. Com o uso de varões rigidamente fixados à placa e instalados internamente no tubo que está sendo fabricado, consegue-se o posicionamento da ferramenta no ponto certo de remoção do cordão de solda. Um impeder é integrado ao varão para propiciar a soldagem do tubo. Mas é importante que o varão tenha passagem interna de refrigerante (óleo solúvel), com pressão e temperatura adequados. Em alguns casos, há a necessidade de refrigeração adicional do óleo solúvel por meio de um chiller.
E a atuação da ferramenta verticalmente contra a parede do tubo no ponto de escarfagem interna se dá por um “pistão” pneumático na base do corpo da ferramenta de remoção interna. Também é igualmente importante que o ar comprimido tenha pressão adequada para atuação da ferramenta. Para tanto, são necessários uma bomba de múltiplos estágios para o óleo solúvel, e multiplicador de pressão (booster) para o ar comprimido, caso não se tenha pressão adequada nesses fluidos.
O esquema acima mostra o sistema pneumático que é bastante utilizado na maioria das aplicações. Porém, outros dois sistemas também são utilizados:
- Sistema Hidráulico – em vez de atuação por ar comprimido, é necessária uma unidade hidráulica para atuar na ferramenta.
- Sistema Mecânico – a atuação na ferramenta é feita por meio de um sistema de molas.
CONSIDERAÇÕES IMPORTANTES
É bom que o cliente saiba que o mercado divide em três níveis de capacitação os fabricantes de tubos soldados (HFIW).:
A diferença desses níveis é basicamente a aplicação de seus produtos, mas também tem muito a ver com a forma de remoção e matéria prima utilizada. Quanto mais alto na pirâmide, maior a complexidade do processo.
Fabricantes com RIR – Os fabricantes que atendem ao mercado RIR geralmente fabricam tubos com tolerâncias da altura do cordão mais abertas. Geralmente em tubos industriais, de condução e eletrodutos. A matéria-prima tem faixa ampla de composição química e propriedades mecânicas, mas usualmente se emprega aço baixo carbono.
Fabricantes de tubos “LUPA” – Entende-se por “LUPA” o tubo RIR cujas tolerâncias são restritas devido a suas aplicações. Originalmente essa denominação decorria de aplicações em tubos trefilados a frio.
São produtos dos trefiladores: Tubos hidráulicos, Cilindros (camisas) hidráulicos e pneumáticos, tubos de precisão, e peças técnicas, geralmente de indústrias automotivas, de máquinas e até aeronáuticas. Por sofrerem tratamento térmico em fornos contínuos entre etapas de trefilação, esses produtos requerem matérias-primas diferenciadas, para que as propriedades especificadas sejam mantidas.
O Departamento Comercial precisa estar atendo a essas diferenças nas aplicações, pois raramente quem fabrica um tubo RIR comum consegue fazer adequadamente tubos “LUPA”. Atenção também deve ser dada ao preço, pois o mercado nem sempre quer pagar por essa operação.
CONSIDERAÇÕES SOBRE A OPERAÇÃO
Fabricar tubos RIR requer especificações adequadas dos produtos e operadores treinados para a função. E o fabricante precisa entender que não é um produto igual aos outros: requer um código diferente, e sempre trará um subproduto na ordem de produção: o tubo sem remoção!
Isso ocorre devido ao ajuste ser feito com a máquina “rodando”, o que requer muitos cuidados durante o processo para não parar a máquina com a ferramenta atuando (lembre-se é como uma usinagem). Assim, antes de parar a máquina, deve-se parar de remover.
Outro aspecto é a perda de produtividade. Dependendo da relação Diâmetro x Espessura do tubo, haverá perda de velocidade devido ao sistema de impeder não ter a massa de ferrites como no tubo sem remoção. Do mesmo modo, haverá mais paradas operacionais nesse tipo de produto, além do fato de se produzir no mesmo lote tubos RIR e não RIR, quando o consumo de matéria-prima é geralmente maior.
Como o processo remove uma verdadeira rebarba contínua (o excesso do cordão de solda), ele fica dentro do tubo. E o cliente não quer receber isso! Então, há que se considerar no processo uma etapa para limpeza interna dos tubos. Isso pode ser feito de forma automática na linha (lavagem interna a alta pressão) ou por meio de sopro de ar comprimido nos pacotes já amarrados.
Concluindo, a remoção do cordão de solda interno de tubos soldados é um processo relativamente simples, mas que requer atenção a diversos detalhes que podem macular a imagem do fabricante, e ainda reduzir a margem de lucro.
*CONDEMIR SILVA FILHO é engenheiro mecânico e consultor da CSF, com grande experiência como gestor em centros de serviços e fábricas de tubos. e-mail csf@fspy.net